
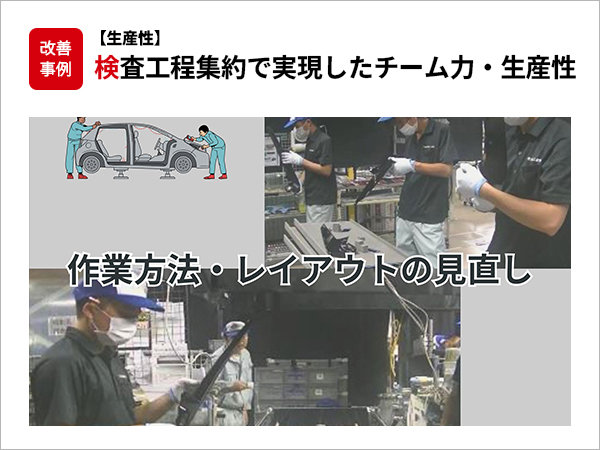
【生産性】検査工程集約で実現したチーム力・生産性向上
投稿日:2021年12月15日
活動の背景と目的
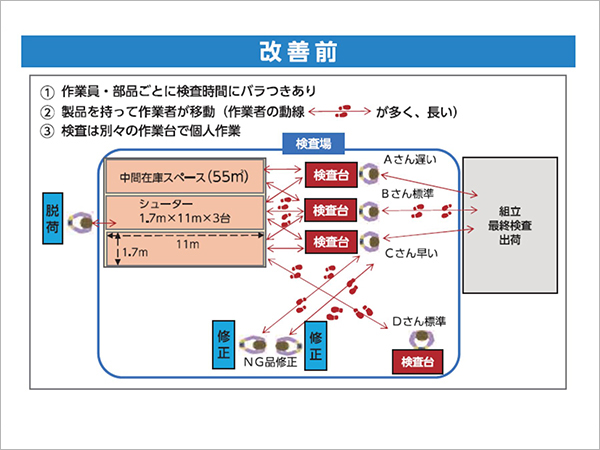
自動車用樹脂部品の塗装ラインでは、塗装後の取り外し・検査・修正工程に多くの人員が配置されており、労務費の増加が課題となっていました。また、工程間には約1時間分の中間在庫(※)が存在し、個別作業による検査速度のばらつきや付帯作業の多さによって、生産計画と実績に大きな差が生じていました。そこで、検査工程の作業方法とレイアウトを抜本的に見直し、人員配置の最適化と作業負荷の平準化を図ることで、生産性向上と安定した工程運営の実現を目指しました。
※中間在庫:成形や塗装などの各工程の間で一時保管される製品
主な取り組み
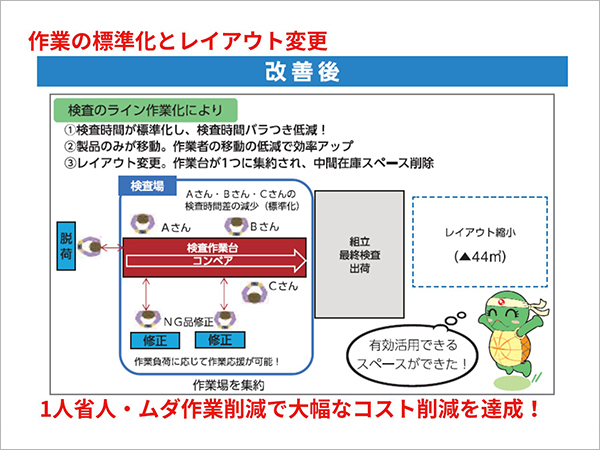
- 移動式コンベアの導入による検査工程一体レイアウトの構築
- 分散配置された検査作業場の集約による大部屋化の推進
- コンベア搬送採用によるトレー運搬作業の削減
- 全製品対応教育による工程横断型応援体制(※)の整備
※工程横断型応援体制:部署や工程の垣根を越えて従業員が協力し合う仕組み
人員不足や生産変動にも柔軟に対応できる体制づくりを進めました。
成果
- 検査作業速度のばらつきが抑制された工程運営状態
- 中間在庫が解消された連続的な生産フロー
- 工程間応援が可能となった柔軟な作業配置体制
- 進捗状況が共有しやすく見える化された職場環境
今後の展望
今回確立した大部屋化の考え方を基準作業時間の分析と組み合わせながら、他工程への展開を進めていきます。
また、工程ごとに発生している半端工数や待機時間を継続的に見直し、さらなる省人化と生産能力向上につなげていきます。
加えて、多能工育成を継続することで、製品構成や生産量の変化にも柔軟に対応できる現場づくりを目指します。
編集後記
今回の取り組みで印象的だったのは、単なる人員削減を目的とするのではなく、作業者同士が自然に連携できる環境づくりに着目した点です。
従来は個別作業によって進捗や負荷が見えにくい状況でしたが、工程を集約することで応援や情報共有が容易になり、現場全体の一体感向上にもつながっています。
また、中間在庫をなくしたことで品質情報のフィードバック速度も高まり、生産性と品質の両面に効果をもたらした好事例と感じました。
限られた投資で現場レイアウトの価値を最大化した点も大きな学びとなりました。